


Proceso de fabricación y composición del material
Cocción kraft y retención natural de lignina en rollos de papel kraft marrón
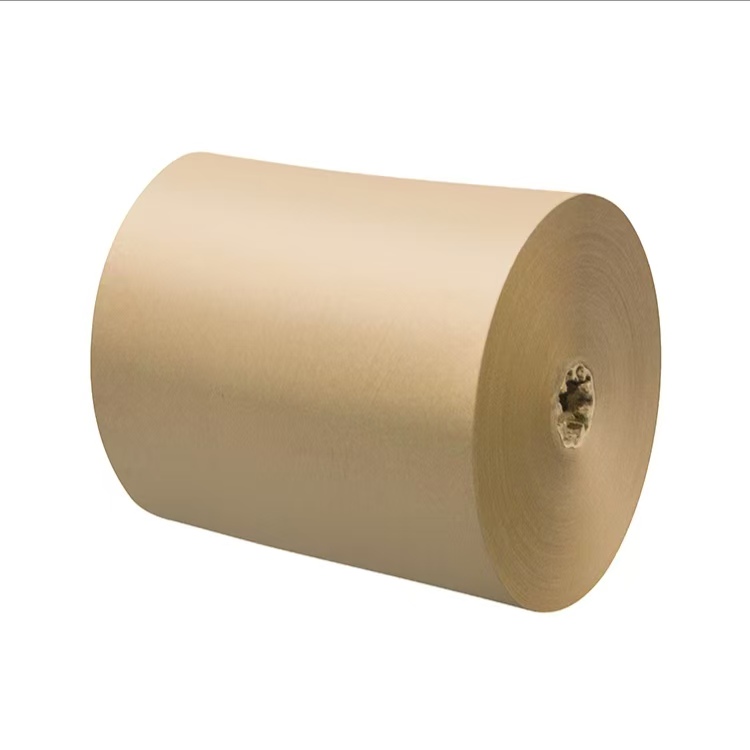
Un rollo de papel kraft marrón comienza con astillas de madera blanda o dura cocidas en una solución alcalina a presión compuesta de hidróxido de sodio y sulfuro de sodio: el proceso sulfatado (kraft). A diferencia de métodos químicos más agresivos para la obtención de pulpa, la cocción kraft retiene intencionalmente una parte de la lignina natural que une las fibras de celulosa. Esta lignina residual confiere el característico color marrón claro a marrón oscuro y mejora la resistencia y la rigidez de la hoja al preservar la integridad de las fibras. Al mantenerse la pulpa sin blanquear, el proceso requiere menos productos químicos, menos agua y menos energía por tonelada. Las fábricas suelen conservar la textura fibrosa natural, lo que refuerza aún más la resistencia al desgarro y la capacidad de apilamiento. Las variaciones de tono reflejan la especie de madera, el tiempo de cocción y la relación entre la solución y la materia prima, no una inconsistencia en la calidad. Este método eficiente reduce los costos de producción frente a los grados blanqueados, manteniendo al mismo tiempo un rendimiento mecánico robusto.
Etapas de blanqueo, debilitamiento de las fibras y efecto sobre el rendimiento en rollos de papel kraft blanco
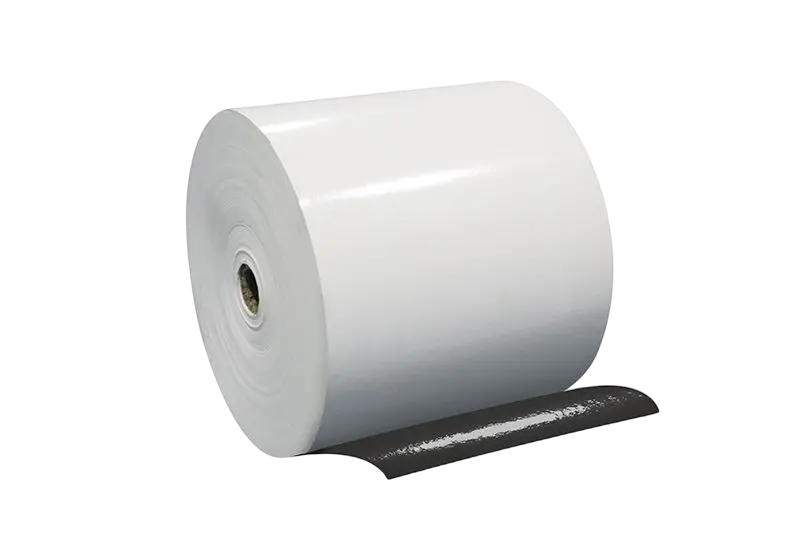
Blanco rollos de papel kraft comienzan con la misma pasta kraft pero se someten a un blanqueo libre de cloro elemental (ECF) o totalmente libre de cloro (TCF), mediante oxígeno, dióxido de cloro, peróxido de hidrógeno u ozono, para eliminar la lignina residual. Cada etapa incrementa el brillo, pero también degrada la celulosa y la hemicelulosa: la longitud de las fibras disminuye, aumenta la cantidad de finos y se reduce la capacidad de unión. El rendimiento se reduce entre un 5 % y un 8 %, ya que se disuelve o se lava una mayor masa de madera. La hoja resultante es más lisa, más brillante y más uniforme —ideal para impresión de alta fidelidad—, pero exige mayores consumos químicos, de agua y de energía por tonelada. La gestión de efluentes procedentes de los filtrados de la planta de blanqueo requiere mayor atención. En comparación con los grados sin blanquear, el kraft blanco sacrifica parte de la resistencia a la tracción y al desgarro en aras de la claridad óptica y la idoneidad para impresión —distinciones fundamentales al elegir entre aplicaciones de protección industrial y de embalaje con marca.
Propiedades físicas y métricas de rendimiento
Seleccionar un rollo de papel kraft requiere adaptar su resistencia, absorbencia y calidad superficial a la tarea de embalaje. Los grados de kraft marrón y blanco difieren principalmente en integridad de fibra, porosidad y tratamiento superficial, lo que determina su comportamiento ante la tensión, el plegado, la humedad y la tinta.
Resistencia a la tracción, resistencia al desgarro y resistencia al plegado en distintos rangos de gramaje por metro cuadrado
Los datos de las pruebas TAPPI muestran que, a igual gramaje por metro cuadrado (GSM), el kraft marrón sin blanquear suele ofrecer un índice de tracción y un factor de rasgado 10–15 % superiores al del kraft blanco blanqueado. En los gramajes habituales (40–120 GSM), la resistencia a la tracción aumenta casi linealmente con el GSM, mientras que la resistencia al rasgado alcanza su máximo cerca de 80–100 GSM en muchos papeles acabados en máquina. La resistencia al doblado revela una diferencia constante: a 70 GSM, los grados blanqueados soportan un 30–40 % menos de dobleces antes de fallar. En ensayos comparativos directos, el kraft marrón a 50 GSM presenta un índice de tracción promedio de aproximadamente 65 N·m/g, frente a unos 56 N·m/g del kraft blanco al mismo gramaje. Para aplicaciones exigentes como envoltura pesada, relleno de huecos o intercalado de palets—donde resultan críticos los bordes afilados, la flexión repetida o la resistencia a la perforación—el kraft marrón ofrece un margen de seguridad más amplio.
Absorbencia (prueba Cobb), uniformidad superficial y aptitud para impresión
Los valores Cobb diferencian claramente ambos tipos: el kraft marrón absorbe de 35 a 50 g/m² en 60 segundos; las calidades blanqueadas blancas absorben de 20 a 30 g/m² debido a los agentes de encolado y a la menor porosidad (TAPPI T441). Una menor absorbencia mejora la retención de tinta, minimiza el sangrado y permite una reproducción más nítida de medios tonos, lo cual resulta fundamental para gráficos críticos desde el punto de vista de la marca. El blanqueo y el calandrado también generan una superficie más lisa y brillante, con menor prominencia de fibras, lo que favorece una lectura precisa de códigos de barras y la aplicación de marcas de seguridad. La estructura más abierta del kraft marrón permite una rápida absorción de adhesivos y recubrimientos a base de agua, lo que lo convierte en la opción ideal para laminación de cintas y etiquetas, aunque puede provocar manchas bajo coberturas de tinta intensas. El kraft blanco destaca donde la fidelidad visual y la presentación apta para alimentos son prioritarias; el marrón sigue siendo superior cuando prevalecen la exposición a humedad, la abrasión o la manipulación brusca.
Idoneidad para aplicaciones y usos en embalaje
La selección del rollo de papel kraft adecuado depende de la visibilidad, los requisitos de impresión y las necesidades de resistencia a la carga. Los siguientes casos de uso aclaran dónde cada sustrato aporta mayor valor.
Mochilas ecológicas, relleno de huecos y envoltura industrial con rollos de papel kraft marrón
El papel kraft marrón en rollo se utiliza ampliamente para mochilas ecológicas porque sus fibras sin blanquear conservan la lignina natural, lo que brinda alta resistencia al desgarro y una menor huella química. Su resistencia a la perforación y su capacidad de absorción de aceites lo hacen ideal como relleno de huecos —especialmente alrededor de artículos más pesados— y como envoltura industrial, incluida la intercalación de palets y la protección de piezas metálicas. Al no requerir blanqueo, el kraft marrón tiene menor energía incorporada por tonelada, reforzando así su posición como opción predeterminada en logística y embalaje para comercio electrónico centrados en la sostenibilidad.
Marcado premium, envoltura apta para alimentos e impresión de alta fidelidad con rollos de papel kraft blanco
Los rollos de papel kraft blanco ofrecen una superficie limpia y brillante, optimizada para el embalaje minorista de alta gama, donde los colores de marca, la tipografía fina y los medios tonos precisos deben reproducirse con exactitud. El blanqueo y el acabado superficial generan una base uniforme que reduce la sangría de tinta y permite la impresión flexográfica o digital de alta resolución. Las aplicaciones aptas para contacto con alimentos —como hojas para charcutería, forros para panadería y envoltorios para sándwiches— dependen del kraft blanco por su conformidad con los requisitos de contacto directo y su apariencia higiénica. Aunque su resistencia es ligeramente menor a un gramaje equivalente (GSM), el kraft blanco sigue cumpliendo los umbrales de rendimiento para embalajes ligeros y de peso medio. Se selecciona comúnmente para cajas de suscripción, separadores de comercio electrónico de lujo e relleno de huecos con marca —donde la coherencia visual y la experiencia de desempaque influyen directamente en la percepción del cliente y el valor de la marca.
Sostenibilidad, eficiencia de costes y selección estratégica
Biodegradabilidad, reciclabilidad y comparación de carga química
Los rollos de papel kraft marrón conservan la lignina natural y omiten el blanqueo, lo que resulta en una carga química significativamente menor en las aguas residuales de la fábrica. Ambos grados son ampliamente reciclables y compostables, pero el material marrón requiere un 20–30 % menos de productos químicos de proceso por tonelada (promedio industrial 2023) y evita los subproductos orgánicos clorados asociados con antiguas tecnologías de blanqueo. Estudios sobre compostabilidad indican que el kraft marrón se descompone completamente en 90–120 días bajo condiciones comerciales; los grados blancos blanqueados pueden tardar ligeramente más debido a trazas de agentes residuales, aunque ambos cumplen con las normas ASTM D6400 y EN 13432. La reciclabilidad sigue siendo alta en ambos casos, pero la química más sencilla del kraft marrón favorece una repulpa más estable y menos contaminantes en las corrientes de fibra recuperada. Para los compradores que priorizan la circularidad y el impacto ambiental aguas arriba, el kraft marrón es la opción predeterminada de menor impacto.
Coste total de propiedad: costes de blanqueo, pérdidas de rendimiento y energía por tonelada
Los rollos de papel kraft blanco tienen costos ocultos que los grados marrones evitan. El blanqueo reduce el rendimiento de la fibra en un 5-8 % y añade de 40 a 70 USD por tonelada en insumos químicos y energéticos (referencias de fábricas de 2023). La producción de kraft marrón consume menos energía adquirida por tonelada —al eliminar el blanqueo y los ciclos de secado asociados— y con frecuencia logra un rendimiento protector equivalente con menores gramajes, reduciendo los costos de transporte y almacenamiento en un 5-10 %. Durante un año completo, cambiar del blanco al marrón para empaques sin impresión puede disminuir el costo total de los materiales en un 10-15 % sin comprometer el desempeño funcional.
| Factor de Costo | Grado marrón | Grado blanco |
|---|---|---|
| Costo químico de blanqueo por tonelada | Ninguno | $40–$70 |
| Pérdida de rendimiento de fibra | El mínimo | 5–8% |
| Energía por tonelada | Más bajo | Más alto |
| Impacto típico sobre el costo total de propiedad | 10–15 % inferior | Línea base |
Para empaques sin impresión —como envolturas industriales, intercalados para paletas o relleno de huecos a granel— el kraft marrón representa la opción más eficiente, más resistente y más económica en términos de costo total.
Preguntas frecuentes
¿Cuál es la diferencia principal entre los rollos de papel kraft marrón y blanco?
El papel kraft marrón es no blanqueado y conserva la lignina natural, lo que mejora su resistencia estructural y su eficiencia ambiental. El papel kraft blanco se blanquea para lograr una superficie más lisa y brillante, diseñada para impresión y aplicaciones de grado alimentario.
¿Qué rollo de papel kraft es mejor para aplicaciones ecológicas?
Los rollos de papel kraft marrón son más adecuados para aplicaciones ecológicas porque requieren menos productos químicos y energía durante su producción y se descomponen más rápidamente en condiciones de compostaje.
¿Tiene el papel kraft blanco menor resistencia a la tracción?
Sí, el papel kraft blanco suele tener una resistencia a la tracción ligeramente menor que el papel kraft marrón debido al debilitamiento de las fibras durante el proceso de blanqueo.
¿Se puede usar el papel kraft marrón para impresión?
El papel kraft marrón se puede usar para impresión; sin embargo, no es ideal para aplicaciones que exigen gráficos de alta fidelidad o tipografía detallada, debido a su mayor porosidad y absorbencia.
¿Es el papel kraft marrón más rentable?
Sí, el papel kraft marrón suele ser más rentable porque evita los costos de blanqueo, conserva un rendimiento mayor y consume menos energía durante su producción.
Tabla de Contenidos
- Proceso de fabricación y composición del material
- Propiedades físicas y métricas de rendimiento
- Idoneidad para aplicaciones y usos en embalaje
- Sostenibilidad, eficiencia de costes y selección estratégica
-
Preguntas frecuentes
- ¿Cuál es la diferencia principal entre los rollos de papel kraft marrón y blanco?
- ¿Qué rollo de papel kraft es mejor para aplicaciones ecológicas?
- ¿Tiene el papel kraft blanco menor resistencia a la tracción?
- ¿Se puede usar el papel kraft marrón para impresión?
- ¿Es el papel kraft marrón más rentable?