


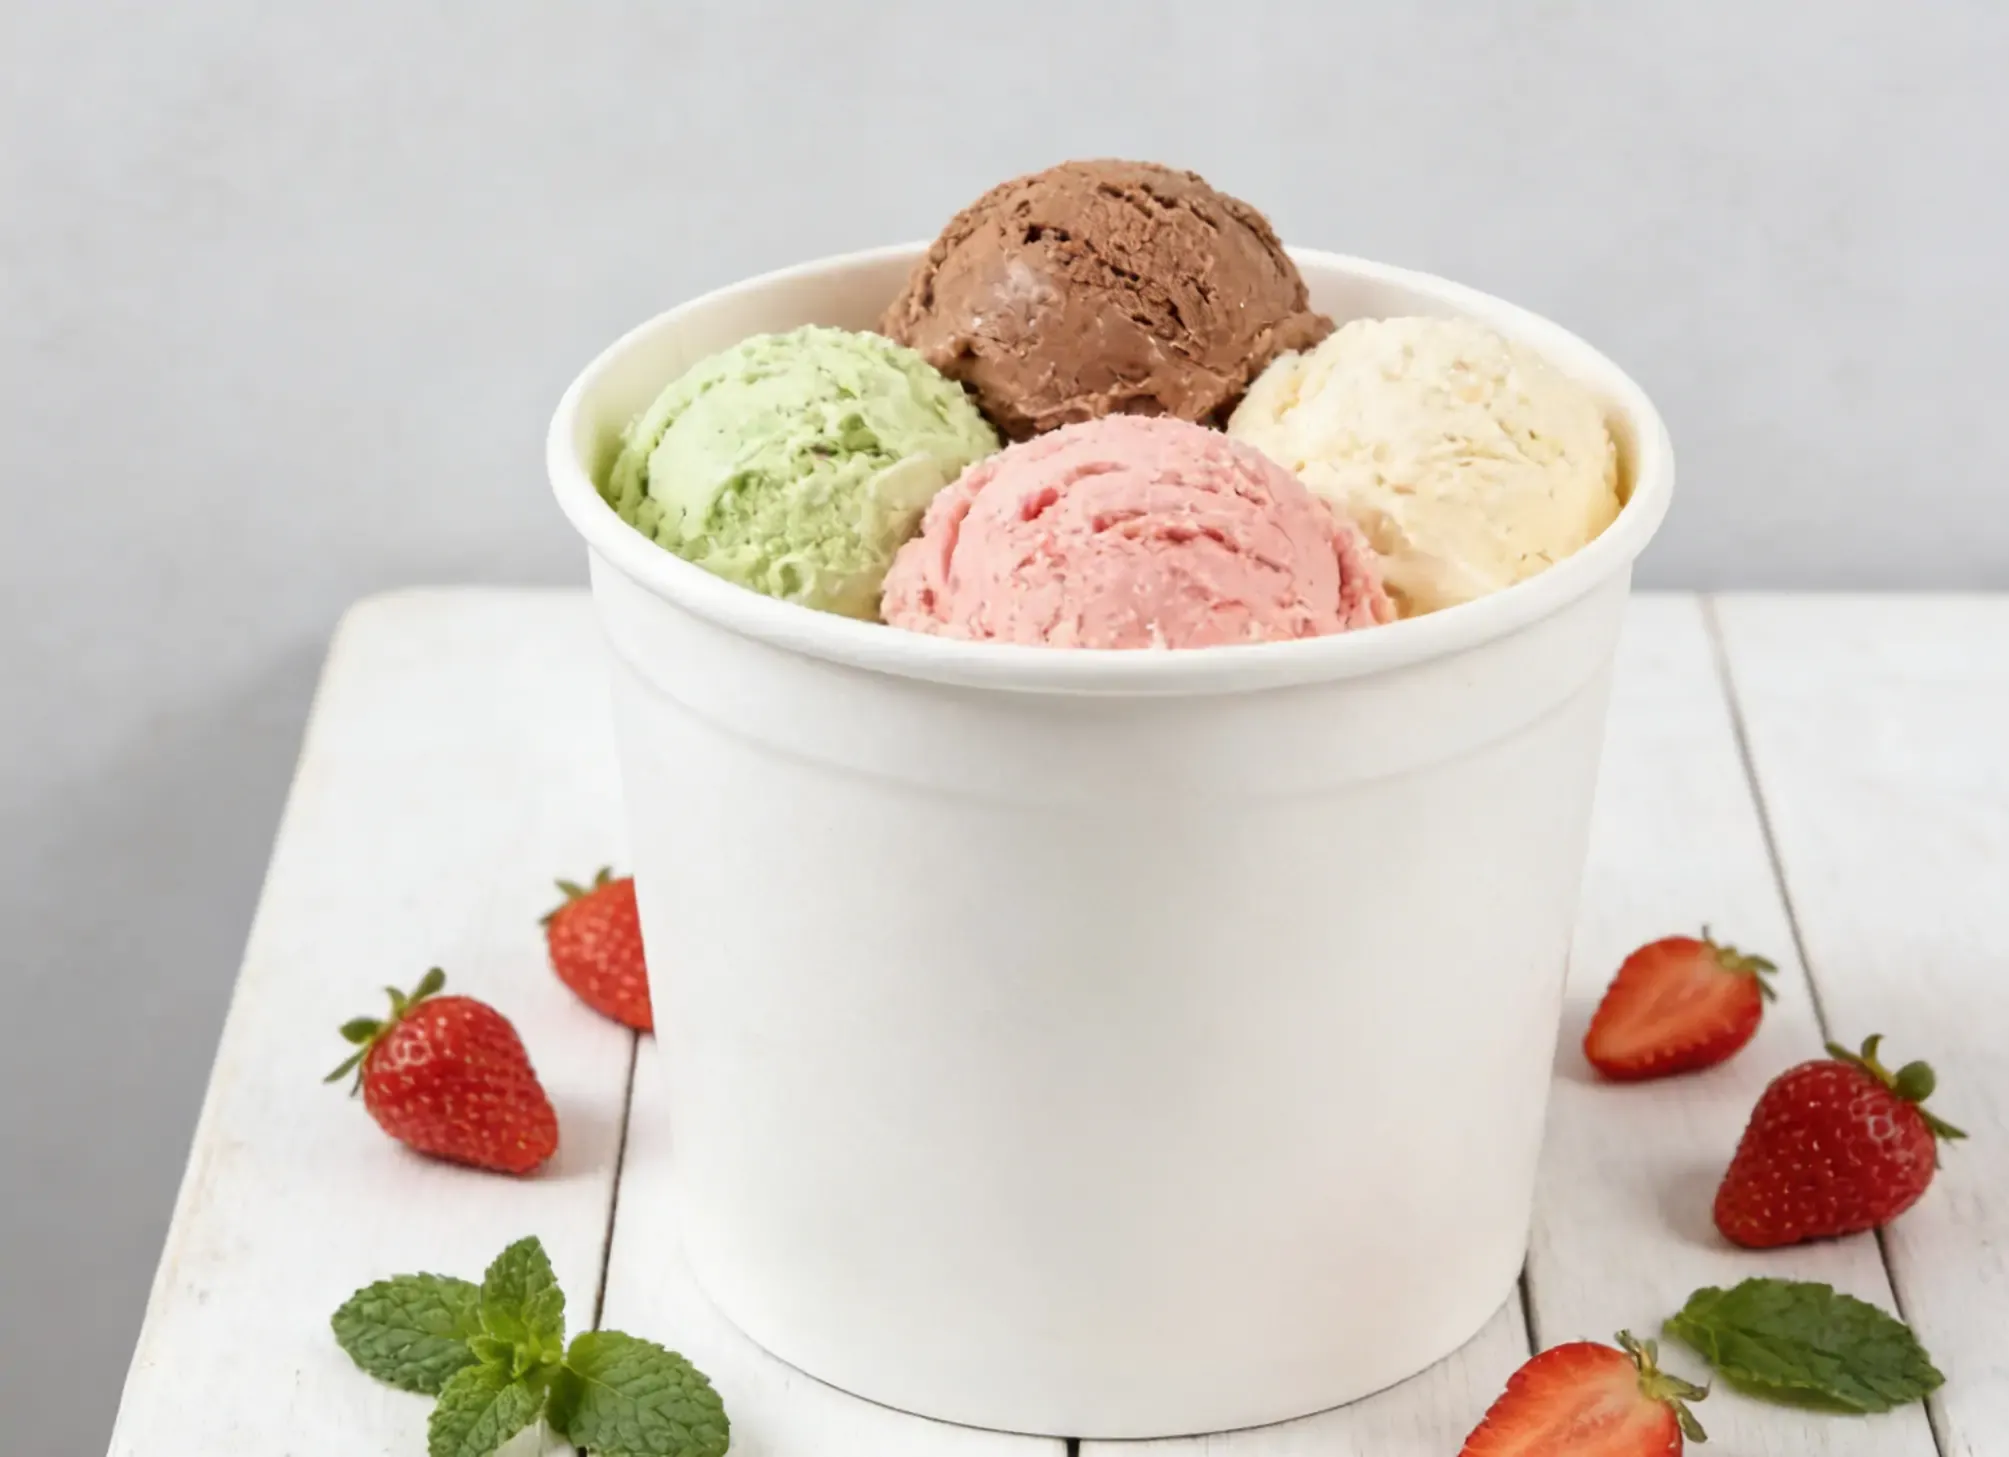
Là où l’emballage pour desserts surgelés échoue réellement
Un coupe de crème glacée il échoue rarement le jour où il est rempli. Il échoue dans un congélateur à vitrine trois semaines plus tard, lorsque la couture a absorbé de l’eau et que le papier a perdu la rigidité qui maintenait l’empilement. Il échoue à nouveau au comptoir, lorsqu’un serveur soulève un pot de crème glacée et que le rebord se replie parce que le carton a absorbé de l’humidité pendant un cycle de dégivrage. Aucun de ces événements ne ressemble, sur le moment, à un défaut d’emballage.
Le point commun est que l’emballage des desserts surgelés doit accomplir deux tâches contradictoires. Il doit résister à l’eau dans un environnement marqué par la condensation, et il doit résister aux matières grasses d’un produit dont la teneur en lipides représente environ un dixième à un sixième du poids total. Le papier, seul, ne remplit aucune de ces deux fonctions. Chaque pot de crème glacée commercialisé est une structure en papier associée à une barrière, et c’est au niveau de cette barrière que les marques gagnent ou perdent.
L’humidité et la graisse provoquent également des défaillances différentes, ce qui explique pourquoi une seule solution corrective couvre rarement les deux cas. L’eau attaque le réseau de fibres et se manifeste par une perte de résistance, une capillarité aux bords exposés et une séparation des coutures. La graisse attaque la surface et progresse lentement à travers la feuille, apparaissant d’abord sous forme de tache translucide, puis plus tard sous forme de tache sur la paroi externe, jusqu’à atteindre la main du client.
Cet article traite séparément ces deux modes de défaillance, puis les réunit dans le cadre de la sélection de la barrière, du protocole d’essai et de la spécification d’achat. L’hypothèse sous-jacente est que l’acheteur est un propriétaire de marque ou un co-emballeur qui a déjà reçu une réclamation et souhaite savoir quelle variable modifier. 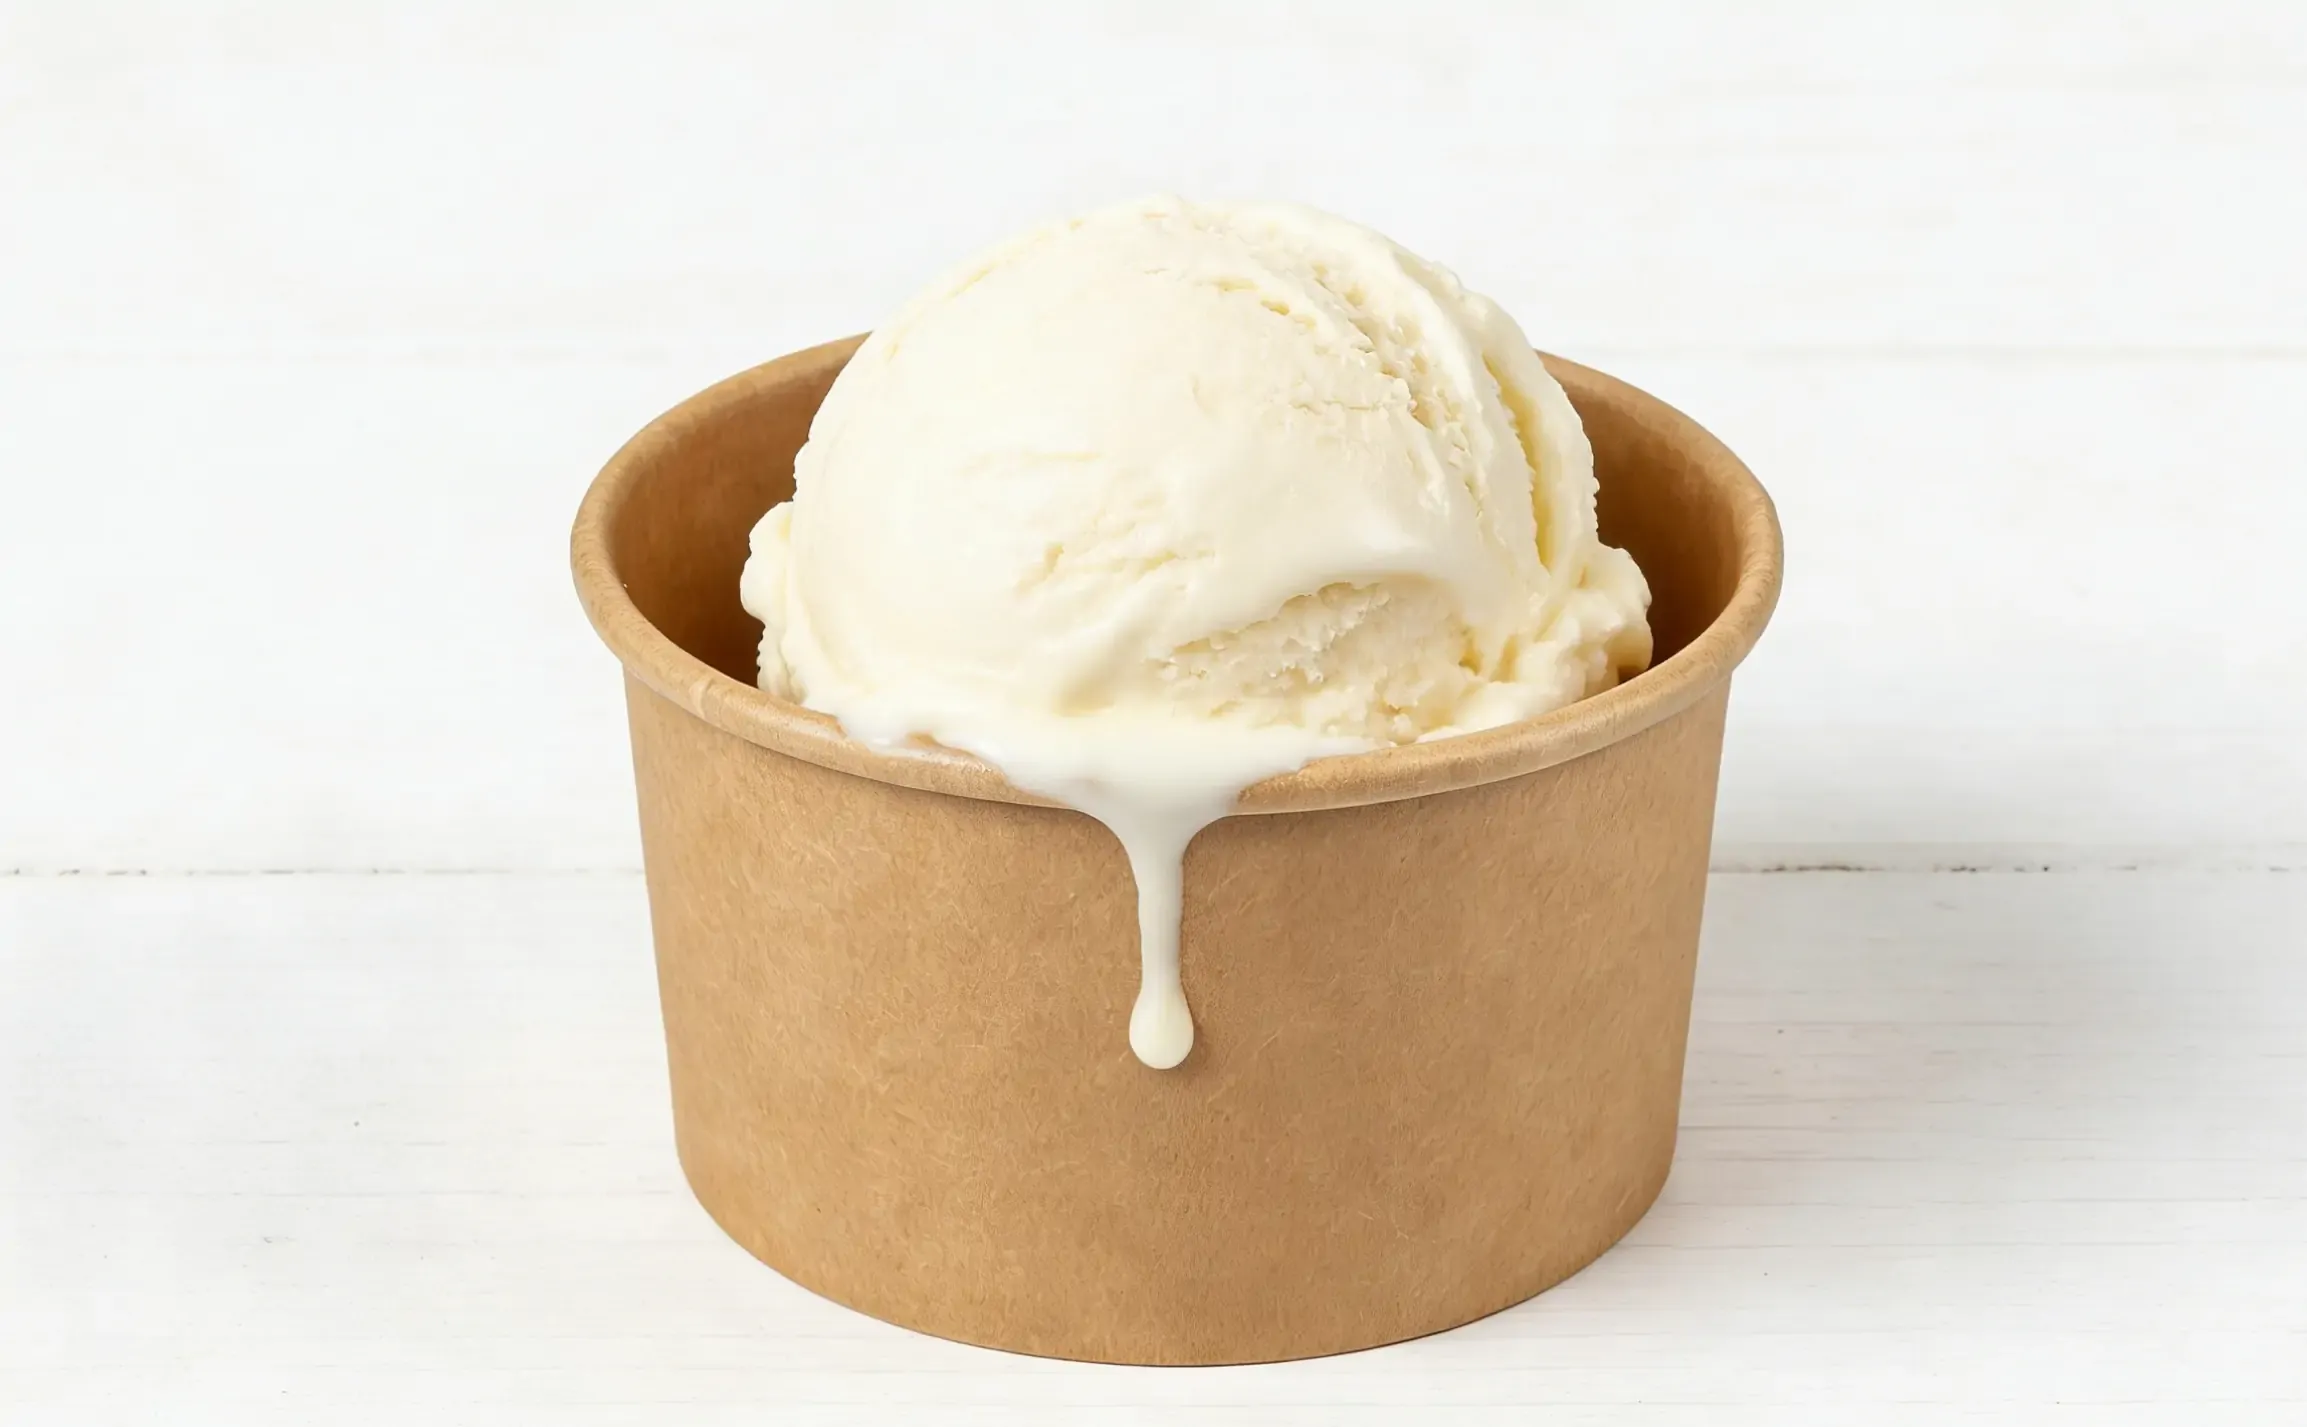
Comment l’humidité attaque-t-elle un gobelet pour crème glacée
L’eau atteint l’emballage des desserts surgelés depuis trois directions : la condensation à l’extérieur, l’humidité provenant du produit à l’intérieur, et l’humidité ambiante durant le stockage entre la production et le remplissage. Chacune d’elles attaque une partie différente de la structure.
Condensation à l’intérieur du congélateur et à la sortie
Un congélateur contient très peu de vapeur d’eau, mais l’air qui l’entoure en contient beaucoup. À chaque ouverture d’un caisson ou déplacement d’une palette d’une chambre froide vers une zone de chargement chaude, la surface du pot traverse un point de rosée et de l’eau se condense sur celle-ci. Ce film d’eau s’accumule sur la paroi extérieure, le rebord et le fond, et est absorbé par toute fibre exposée.
Les dommages sont cumulatifs, non instantanés. Un seul cycle de condensation ramollit la surface d’un pot de crème glacée. Des cycles répétés permettent à l’eau d’atteindre la couture latérale et le bord brut du disque inférieur — c’est précisément à cet endroit que la résistance structurelle commence à diminuer. Les marques dont la chaîne du froid comporte plusieurs points de transfert subiront davantage de cycles de condensation qu’une marque remplissant et congelant dans un seul bâtiment ; la spécification doit donc refléter cette différence, plutôt que de supposer qu’un même pot de crème glacée convient aux deux cas.
Remontée capillaire au niveau de la couture latérale et du disque inférieur
La couture latérale est la partie d’un gobelet à crème glacée où le carton se recouvre lui-même, et c’est l’endroit le plus difficile à protéger. Le revêtement d’un gobelet à crème glacée couvre les surfaces planes, mais le bord découpé du recouvrement constitue une voie directe vers la fibre. L’eau qui pénètre à cet endroit circule le long de la couture par action capillaire et décolle la liaison de l’intérieur vers l’extérieur.
Le disque inférieur d’un gobelet à crème glacée présente la même faiblesse, mais sous une géométrie différente. Son bord est serti dans la paroi, et toute lacune dans le revêtement au niveau du sertissage devient un chemin d’absorption. C’est pourquoi les défaillances des gobelets à crème glacée apparaissent souvent sous forme d’un anneau de ramollissement à la base, plutôt que d’un trou visible. Un acheteur examinant une réclamation devrait ouvrir un gobelet défectueux et inspecter la couture ainsi que le bord du disque avant d’accepter toute explication relative à la qualité du carton, car le défaut provient généralement de la façon dont ces deux joints ont été scellés, et non du papier lui-même.
Ramollissement du rebord et effondrement de la pile
Le rebord d’un gobelet à crème glacée supporte la charge dans une pile emboîtée, et il constitue la partie la plus mince et la plus exposée de la structure. L’humidité ramollit le rebord, la courbure perd sa mémoire, et les gobelets qui étaient emboîtés en usine commencent à coincer ou, dans l’autre sens, à s’enfoncer trop profondément et à se fendre. Ces deux situations arrêtent la ligne de remplissage.
Le ramollissement du rebord compromet également l’ajustement du couvercle, ce qui revêt une importance plus grande pour un gobelet à crème glacée que pour un gobelet à boisson, car les desserts surgelés sont souvent munis d’un couvercle et empilés dans une vitrine d’affichage où ce couvercle est la seule chose qui maintient le dessus fermé. Un rebord de gobelet à crème glacée ayant absorbé de l’eau ne retiendra pas le couvercle sous charge, et la défaillance se manifeste par un couvercle soulevé dans le sac d’un client plutôt que par un défaut d’emballage sur la ligne.
Comment la matière grasse traverse le papier
La défaillance de la graisse est plus lente et moins visible que les dommages causés par l’eau, ce qui explique pourquoi elle échappe souvent à l’inspection à l’entrée et atteint le consommateur. La graisse ne dissout pas le papier, mais elle humidifie les fibres et se propage à travers la feuille le long des mêmes capillaires qui transportent l’eau.
Migration de la graisse et tache translucide
Le premier signe est une modification de l’apparence. Une zone de la paroi extérieure devient légèrement plus foncée ou plus translucide lorsque la graisse remplit les espaces d’air entre les fibres. Sur un gobelet à crème glacée non enduit ou faiblement enduit, cette zone apparaît en quelques heures à température ambiante chaude et en quelques jours dans une vitrine réfrigérée. Dès que la graisse atteint la surface extérieure, le gobelet à crème glacée devient glissant, retient la poussière et l’impression commence à paraître terne.
La résistance à la graisse n’est pas une propriété unique, mais un seuil qui dépend de la température et du temps. Un revêtement qui tient pendant une heure à basse température peut céder après un jour à température ambiante, et cette défaillance apparaîtra intermittente à une équipe qualité qui ne prélève des échantillons que directement depuis le congélateur. Les marques distribuées en vente au détail, où le gobelet peut rester dans un sac à provisions pendant une heure, ont besoin d’une barrière testée dans ces conditions plutôt que sur la ligne de remplissage.
Comment la glace italienne (gelato) et la yaourt glacé diffèrent de la crème glacée standard
Tous les desserts surgelés ne sollicitent pas la barrière de la même manière. Le gelato est brassé avec moins d’air et servi à une température plus élevée que la crème glacée dite « hard-pack », ce qui signifie que le gobelet contient un produit plus dense, à une température où la matière grasse est plus mobile. Il en résulte une charge graisseuse plus élevée par unité de surface, et une spécification reprise d’un programme conçu pour la crème glacée standard peut s’avérer limite.
La yaourt glacé se situe à l’autre extrémité. Il contient généralement moins de matières grasses, mais davantage d’acidité, et est souvent servi souple, ce qui signifie que le produit entre en contact avec la paroi pendant une courte durée et à une température relativement élevée. Le risque principal passe alors de la graisse à l’humidité et à l’attaque acide au niveau de la soudure. Une marque proposant ces trois produits devra prévoir la spécification de plusieurs types de gobelets pour glace, et le gobelet dédié au gelato figurant dans cette gamme supportera généralement la charge graisseuse la plus élevée, plutôt que de supposer que le modèle le plus exigeant couvre l’ensemble de la gamme.
Acidité et couleur dans le gobelet pour yaourt glacé
La yaourt glacé à base de fruits contient des acides organiques qui attaquent à la fois le revêtement et l’encre, ce qui explique pourquoi un gobelet pour yaourt glacé conçu pour une base neutre donne souvent des résultats médiocres dès qu’on y ajoute une ligne de produits aux fruits. L’attaque acide est plus lente que les dégâts causés par l’eau, mais elle est persistante ; on l’observe sous forme de délaminage à l’interface entre le revêtement et le carton ou de décalage chromatique dans la zone imprimée. Les encres fortement pigmentées sont plus vulnérables, et cet effet passe facilement inaperçu, car il se développe progressivement sur la durée de conservation.
La couleur constitue également, en soi, un indicateur de qualité. Un gobelet pour yaourt glacé dont la couleur déborde au niveau du bord donne une impression d’insalubrité, même si le produit est parfaitement sain ; cette fuite provient généralement d’une encre à base d’eau imprimée trop près d’un bord non protégé. Les marques doivent vérifier que le revêtement du gobelet pour crème glacée recouvre à la fois la surface imprimée et le bord découpé, et tester un gobelet rempli dans des conditions correspondant à sa durée de conservation, plutôt que d’évaluer la qualité d’impression sur une feuille à plat.
Choix des barrières et avantages offerts par chacune
Le choix de la barrière pour un gobelet en papier destiné à la crème glacée implique un compromis entre protection, coût, recyclabilité et qualité d’impression. Aucun revêtement unique ne répond parfaitement aux quatre critères, et la solution adaptée dépend du mode de défaillance prédominant du produit.
Revêtement en polyéthylène et revêtement double
Le polyéthylène basse densité reste la barrière par défaut pour les cartons destinés aux gobelets de crème glacée, car il résiste à la fois à l’eau et aux matières grasses, et supporte le pliage et le sertissage sans se fissurer. Un revêtement simple standard convient à la plupart des applications de gobelets pour crème glacée, tandis qu’un revêtement double est utilisé lorsque le produit est plus humide, lorsque la jointure subit une contrainte accrue ou lorsque le gobelet est manipulé de façon brutale lors de la distribution.
Les inconvénients sont bien connus. Le carton enduit de PE est plus difficile à délayer dans les usines standard, ce qui revêt une importance particulière sur les marchés soumis à des règles strictes en matière de déchets d’emballages ; par ailleurs, l’enduit limite la résistance à la chaleur si le gobelet est utilisé pour un produit chaud. Les acheteurs optant pour un gobelet pour crème glacée enduit de polyéthylène doivent également vérifier que l’enduit recouvre entièrement le fond circulaire et la zone de recouvrement de la soudure, car un barrière s’arrêtant aux seules surfaces planes laisse les deux joints les plus fragiles sans protection.
Enduits aqueux et résistance aux graisses Verre en papier
Les enduits à base de dispersions aqueuses offrent une résistance aux graisses sans film plastique et constituent généralement la solution privilégiée pour fabriquer un gobelet en papier résistant aux graisses pouvant être commercialisé comme étant sans plastique. Ils présentent de bonnes performances face aux matières grasses et des performances correctes face à l’humidité à court terme, et ils permettent une impression nette, car l’enduit repose directement à la surface du papier plutôt que de former un film distinct.
La limitation réside dans la résistance à l’eau au fil du temps. Un revêtement aqueux n’est pas équivalent au PE dans un environnement humide, et une marque qui le spécifie pour un produit exposé à une forte quantité d’eau libre ou pour une chaîne du froid générant une condensation importante risque de constater un ramollissement prématuré des coutures. Ici, la continuité du revêtement importe davantage que son poids. L’approche pratique consiste à spécifier un gobelet en papier pour crème glacée avec revêtement aqueux lorsque le risque principal est la graisse, et à conserver une option en PE ou en PET pour les produits les plus humides de la gamme.
Carton revêtu de PET et PLA sous service froid
Le carton revêtu de PET apporte une barrière résistante à la chaleur et une excellente tenue contre la graisse à un gobelet pour crème glacée ; il constitue donc le choix naturel lorsqu’un gobelet peut être utilisé aussi bien en congélation qu’à température ambiante ou légèrement réchauffé. Il coûte davantage que le PE et soulève ses propres questions en matière de recyclabilité en pâte, mais il résout le problème des deux températures — un défi rarement rencontré par une marque mono-produit, mais fréquemment posé par une marque multi-produits.
Les revêtements en PLA répondent à l’exigence de compostabilité et offrent des performances acceptables en service à froid, mais ils sont sensibles à la température et deviennent cassants en conditions de congélation profonde si la nuance n’est pas soigneusement sélectionnée. Une marque spécifiant un gobelet à glace compostable doit tester le revêtement à la température la plus basse de sa chaîne logistique et à l’humidité relative la plus élevée de son entrepôt, car ces deux conditions combinées constituent le scénario le plus contraignant pour les barrières d’origine biologique.
Des essais permettant de reproduire les défaillances avant qu’elles n’atteignent le congélateur
La plupart coupe de crème glacée ces réclamations auraient pu être anticipées en une semaine de travaux en laboratoire. Les essais décrits ci-dessous ne sont pas exotiques et peuvent être réalisés sur des échantillons avant toute commande saisonnière.
Valeurs Cobb, Kit et barrière : explications
Trois chiffres couvrent la plupart des questions liées à la barrière. L’absorption d’eau est mesurée par un essai Cobb, qui indique combien de grammes d’eau un mètre carré de carton absorbe en un temps fixe ; une valeur plus faible signifie une meilleure résistance à l’eau. La résistance aux graisses est mesurée par un essai « kit », qui évalue la feuille sur une échelle où des valeurs plus élevées correspondent à une résistance accrue face à des solutions grasses plus agressives. Le taux de transmission de la vapeur d’eau complète ce tableau pour les longues périodes de stockage.
Ces chiffres n’ont de sens que lorsqu’ils sont associés à des conditions d’utilisation précises. Une note « kit » impressionnante sur une feuille plane peut s’effondrer au niveau d’un pli ou d’une couture, aussi les acheteurs doivent-ils exiger des valeurs mesurées sur des gobelets formés, et non sur le carton brut, et demander à quelle température et pendant combien de temps l’essai a été réalisé.
Cyclage Gel-Dégel et Charge de Compression
Un cycle de congélation-décongélation constitue la simulation la plus proche, sur banc d’essai, d’une chaîne du froid réelle. Remplissez le gobelet à crème glacée, congélez-le, portez-le à température ambiante, recongélez-le, puis répétez ce processus cinq fois. Examinez ensuite la soudure, le rebord inférieur et l’impression. Une délamination, un blanchiment ou une base ramollie après cinq cycles signale une discontinuité de la barrière.
Les essais de compression suivent la même logique. Empilez les gobelets à crème glacée à la hauteur utilisée dans le congélateur ou sur la palette, chargez-les conformément au plan de distribution, puis mesurez la déformation après le cycle plutôt qu’avant celui-ci. Un gobelet à crème glacée qui supporte un empilement à l’état sec et à température ambiante échoue souvent lorsqu’il est froid et humide ; cet échec se manifeste par une inclinaison de la palette plutôt que par une fissure sur une unité individuelle.
Impression, adhérence et rayures en présence de condensation
Les défauts d’impression sont ceux que les clients photographient. La condensation ramollit la surface, et le frottement entre des gobelets emboîtés soulève alors l’encre au niveau du bord. Frottez la zone imprimée avec le pouce humide après un cycle de condensation, puis comparez le résultat avec le même test effectué sur un gobelet à glace sec ; une différence dans l’élimination de l’encre indique soit une couverture insuffisante du revêtement, soit un système d’encre non conçu pour une surface humide.
L’adhérence est tout aussi essentielle, pour la même raison. Là où une étiquette ou un film de couvercle est appliqué, l’humidité à l’interface annulera l’efficacité d’un adhésif qui fonctionne parfaitement dans une pièce sèche. Les marques exploitant des lignes d’application doivent tester l’adhérence à la température de congélation, puis à nouveau après décongélation, car un adhésif efficace à 20 °C n’est pas automatiquement adapté à −18 °C.
Rédiger une spécification valable pour toute une gamme de produits
Une spécification n’est utile que si elle résiste à un changement de fournisseur, au lancement d’un produit et à une variation saisonnière du volume. Cela exige de figer les variables à l’origine des défaillances, et de laisser le reste à la discrétion du fournisseur.
Champs à figer dans le bon de commande
Les champs essentiels sont la qualité du carton, le grammage, le type de revêtement et son poids au m², la couverture ou non du revêtement sur la soudure et le fond, la méthode de collage de la soudure, les dimensions de la coupe à glace avec leurs tolérances, la température de service prévue, ainsi que les valeurs de barrière requises avec les conditions d’essai. Ajoutez également le format d’emballage, car les coupes à glace livrées en vrac se comportent différemment sur une ligne de remplissage par rapport à celles livrées en manchons.
Deux autres champs sont souvent omis et provoquent ultérieurement des litiges. Le premier concerne la tolérance de couleur acceptable pour la zone imprimée, car un changement de barrière peut modifier la pose de l’encre. Le second concerne l’humidité maximale autorisée en entrepôt avant le remplissage, car un carton qui absorbe de l’humidité dans un entrepôt arrive sur la ligne avec une barrière déjà dégradée. L’inscription explicite de ces deux éléments dans la commande confère à la marque une position défendable en cas de sous-performance d’un lot.
Discipline de stockage des cartons, des palettes et des congélateurs
Le stockage fait partie intégrante de la barrière d’un gobelet de crème glacée. Des cartons laissés sur un sol humide ou contre un mur extérieur absorbent de l’humidité à travers le carton, et le gobelet de crème glacée qu’ils contiennent hérite de cette humidité avant même d’être rempli. Conservez les cartons sur des palettes, à distance des murs, et effectuez une rotation des stocks afin que les matériaux les plus anciens soient consommés en premier, plutôt que conservés pendant une période humide.
La configuration des palettes mérite la même attention. Une pile stable dans un entrepôt sec peut pencher dans un congélateur, car le plateau absorbe de l’eau et sa résistance à la compression diminue. Les marques doivent confirmer la hauteur de pile prévue par le fournisseur, conserver le motif d’empilement d’origine des palettes et éviter de reconstituer des cartons en charges plus hautes afin de gagner de l’espace au sol, car cette décision érode discrètement la marge de sécurité intégrée dans la spécification. 
FAQ
Pourquoi un pot de crème glacée échoue-t-il au congélateur alors qu’il réussit l’inspection lors de la réception des marchandises ?
L’inspection à l’entrée teste généralement un gobelet en papier pour crème glacée à température ambiante, soit la condition dans laquelle le papier est le plus résistant. Les défaillances apparaissent après absorption d’humidité et après plusieurs cycles de changement de température. Un gobelet pour crème glacée qui réussit un contrôle dimensionnel peut toutefois présenter un revêtement discontinu au niveau de la soudure ou du pincement du fond ; ces défauts ne se révèlent que lorsque l’eau a ramolli les fibres environnantes. Tester les gobelets formés après un cycle de congélation-décongélation permet de combler la plupart de ces écarts. Si un lot échoue à ce test, la première vérification à effectuer concerne la continuité du revêtement au niveau de la soudure et du pincement du fond, et non la qualité du carton.
Un gobelet en papier résistant aux graisses convient-il au gelato et au yaourt glacé ?
Cela dépend de la barrière fournie par le revêtement, et non du terme marketing utilisé. La résistance à la graisse vise à limiter la migration des matières grasses, qui constitue le risque principal pour la glace italienne (gelato), car celle-ci est dense et servie à une température relativement élevée. La yaourt glacé, quant à lui, apporte de l’acidité et de l’humidité, ce qui sollicite davantage la soudure et l’interface entre le revêtement et le support. Une marque commercialisant les deux produits doit vérifier les performances du revêtement face à l’acidité et à l’eau, et non uniquement face aux matières grasses, et doit tester chaque produit séparément sur le même format de gobelet pour crème glacée. Lorsqu’un seul format doit convenir à toute la gamme, choisissez la barrière adaptée au produit le plus exigeant, et acceptez le surcoût associé pour l’ensemble de la ligne.
Un carton plus épais résout-il les problèmes d’humidité et de graisse ?
Seulement en partie. Le grammage augmente la rigidité et offre à l’eau plus de fibres à traverser avant d’atteindre la surface extérieure, mais il n’empêche pas la migration des matières grasses et ne scelle pas un bord coupé. Un carton plus épais doté d’un revêtement discontinu continuera tout de même à capiller au niveau de la jointure, et le matériau supplémentaire augmente les coûts et les frais de transport sans résoudre la cause sous-jacente. La continuité de la barrière compte davantage que l’épaisseur, ce qui explique pourquoi un carton modéré avec une couverture complète du revêtement surpasse généralement un carton épais doté d’une couverture partielle. Si les réclamations persistent après une augmentation du grammage, c’est la barrière qu’il faut modifier.
Que devrait exiger une marque lors de l’approbation d’un nouveau fournisseur de gobelets pour glace ?
Demander les valeurs de barrière mesurées sur un gobelet en papier pour crème glacée formé, dans les conditions d’essai indiquées, sur des échantillons ayant subi un cycle de congélation-décongélation, une déclaration écrite précisant quelles surfaces sont revêtues, ainsi qu’un échantillon imprimé en série de production plutôt qu’une maquette faite à la main. Confirmer la méthode de soudage des joints et les limites de stockage avant remplissage. Un fournisseur qui répond à ces questions par écrit est plus facile à tenir responsable d’une spécification qu’un fournisseur qui y répond oralement. Conserver ces documents avec le bon de commande afin que tout litige relatif à un lot soit tranché sur la base d’un référentiel écrit plutôt que sur la base d’un souvenir lié à un échantillon.
Table des matières
- Là où l’emballage pour desserts surgelés échoue réellement
- Comment l’humidité attaque-t-elle un gobelet pour crème glacée
- Comment la matière grasse traverse le papier
- Choix des barrières et avantages offerts par chacune
- Des essais permettant de reproduire les défaillances avant qu’elles n’atteignent le congélateur
- Rédiger une spécification valable pour toute une gamme de produits
-
FAQ
- Pourquoi un pot de crème glacée échoue-t-il au congélateur alors qu’il réussit l’inspection lors de la réception des marchandises ?
- Un gobelet en papier résistant aux graisses convient-il au gelato et au yaourt glacé ?
- Un carton plus épais résout-il les problèmes d’humidité et de graisse ?
- Que devrait exiger une marque lors de l’approbation d’un nouveau fournisseur de gobelets pour glace ?