


Là où la qualité boulangerie se perd entre le four et l’étalage
Un produit de boulangerie quitte le four à son apogée et passe le reste de sa vie commerciale emballé. À mesure que les itinéraires s’allongent, l’emballage boulangerie doit maintenir un environnement interne stable à travers davantage de points de manipulation, davantage de véhicules et davantage d’heures à température ambiante. La série MAP a été conçue pour cette étape du parcours, lorsque la boulangerie elle-même ne peut plus protéger le produit.
Dans la distribution alimentaire, ce qui évolue avec la distance n’est pas un seul défaut, mais l’interaction entre plusieurs facteurs. L’humidité de la mie migre vers l’extérieur, la croûte perd de sa croustillance, l’amidon recristallise et les cartons empilés transfèrent leur charge sur des surfaces molles. Chaque problème a une cause différente, si bien qu’une seule modification résout rarement tous les problèmes.
Cet emballage à barrière agit sur l’atmosphère plutôt que sur la surface. En remplaçant l’air entourant le produit par un mélange gazeux contrôlé et en le maintenant à l’intérieur d’une structure étanche, on ralentit l’oxydation et la croissance microbienne responsables de la réduction de la durée de vie utile. Cela constitue une approche différente de celle consistant simplement à fermer un sac.
La question à laquelle un acheteur est confronté est plus ciblée que la technologie elle-même : s’agit-il de savoir si un format de la série MAP convient à la géométrie du produit, résiste au trajet et peut être validé par des mesures ? 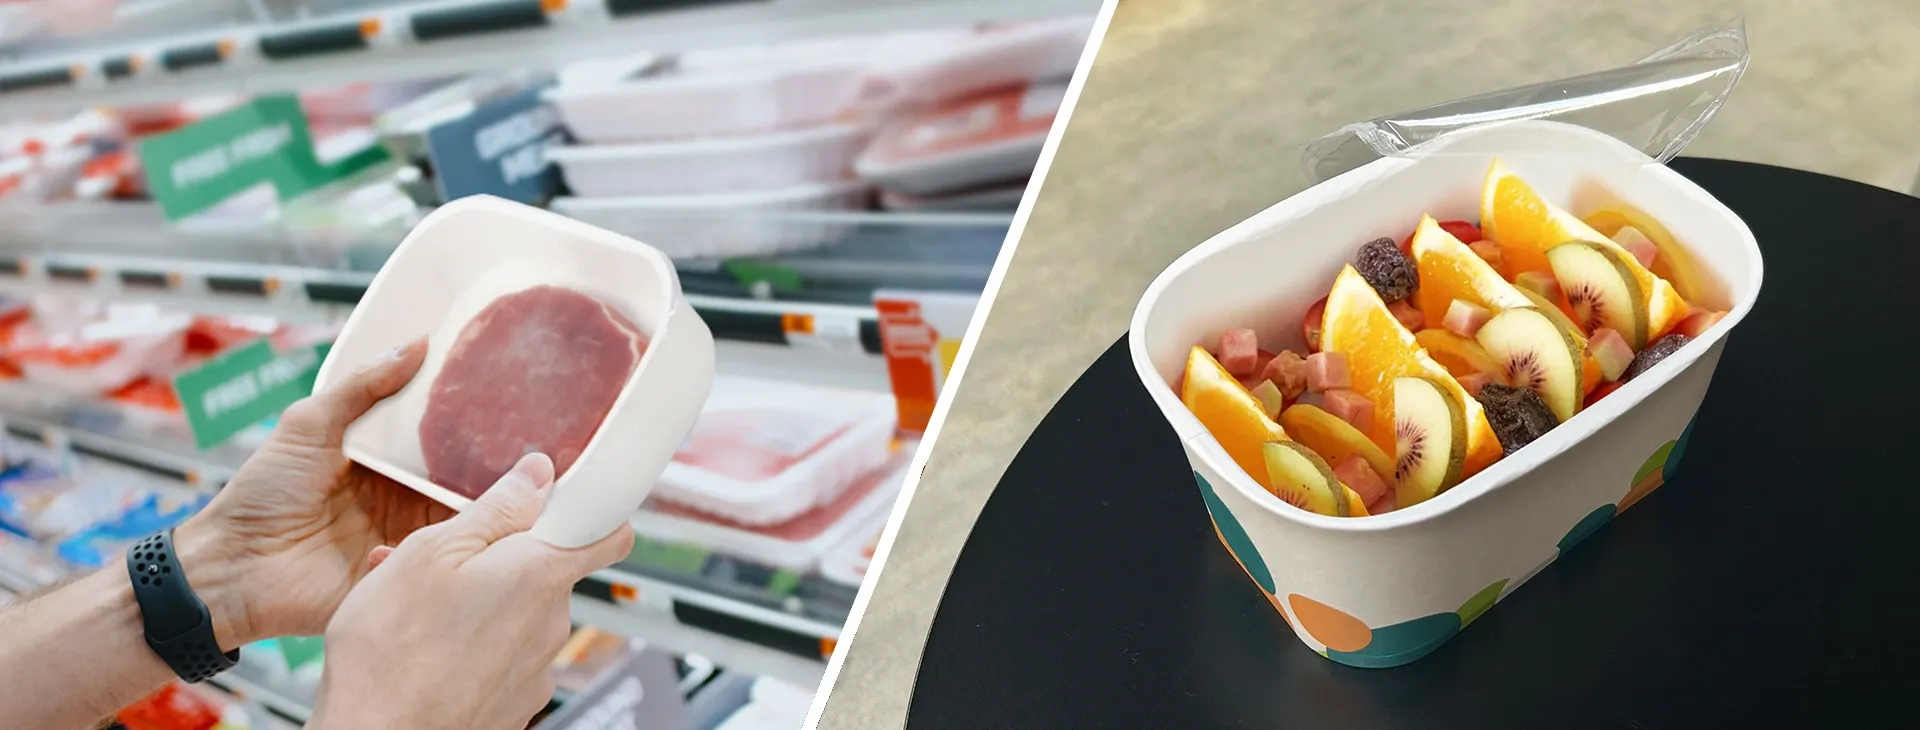
Les deux modes de défaillance mis en évidence par les trajets plus longs
La distance met en lumière deux problèmes que les trajets courts masquent. L’un est lent et chimique, l’autre soudain et mécanique ; ils sont généralement évalués par des personnes différentes, travaillant dans des départements distincts.
Migration de l’humidité entre la mie et la croûte
La mie du pain évolue vers un état d’équilibre : l’eau migre de la mie humide vers la croûte plus sèche, puis vers l’air ambiant. Dans un conditionnement perméable, la croûte absorbe cette eau, perd sa texture croustillante et devient coriace en l’espace d’une journée. Dans un conditionnement étanche, cette même eau ne peut s’échapper ; elle se répartit donc dans l’espace libre du conditionnement et peut attendrir une surface initialement croustillante. Aucun de ces deux résultats n’est en soi un défaut d’emballage. Il s’agit plutôt d’un désaccord entre l’humidité du produit et la perméabilité du format d’emballage — ce qui explique pourquoi un même conditionnement de la série MAP peut fonctionner parfaitement avec une recette donnée, mais mal avec une autre.
Aplatissements et dommages par charge dans les palettes mixtes
La compression est un défaut qui se manifeste sous forme de réclamation plutôt que de résultat d’analyse en laboratoire. Les pâtes feuilletées molles, les produits garnis de crème et les décorations fragiles se déforment sous le poids des couches supérieures, et les dommages s’accumulent à chaque point de transfert, et non à un seul endroit. La conception du carton, la hauteur d’empilement et la rigidité de l’emballage primaire y contribuent tous. Un plateau rigide peu profond répartit la charge sur toute sa base ; un emballage souple et profond la concentre sur le produit. Les acheteurs qui ne testent un emballage de la série MAP que dans un seul carton, sans empilement et transporté à la main, apprennent très peu sur un palettage mixte.
Comment un format barrière modifie le compromis
L’emballage barrière de la série MAP ne rend pas un produit de boulangerie stable sur l’étagère. Il gagne du temps en contrôlant les échanges à la paroi de l’emballage, et ce gain n’est jamais supérieur à celui offert par le point le plus faible de cette paroi.
Composition gazeuse et budget en oxygène
L’oxygène favorise l’oxydation des matières grasses, la décoloration et la prolifération d’organismes responsables de la détérioration aérobie. Une atmosphère modifiée réduit la quantité d’oxygène présente à la surface du produit et le remplace par de l’azote ou du dioxyde de carbone, selon les besoins spécifiques du produit. L’oxygène résiduel dans l’emballage, l’oxygène dissous dans le produit et l’oxygène pénétrant à travers le film contribuent tous à la même « budget d’oxygène ». C’est pourquoi le simple rinçage gazeux ne permet que rarement d’obtenir le résultat escompté si l’emballage est rempli de façon lâche, si l’espace libre est important ou si la fermeture n’est pas étanche. Le mélange gazeux est une spécification de la série MAP, et non un paramètre de la machine.
Là où la barrière atteint sa limite
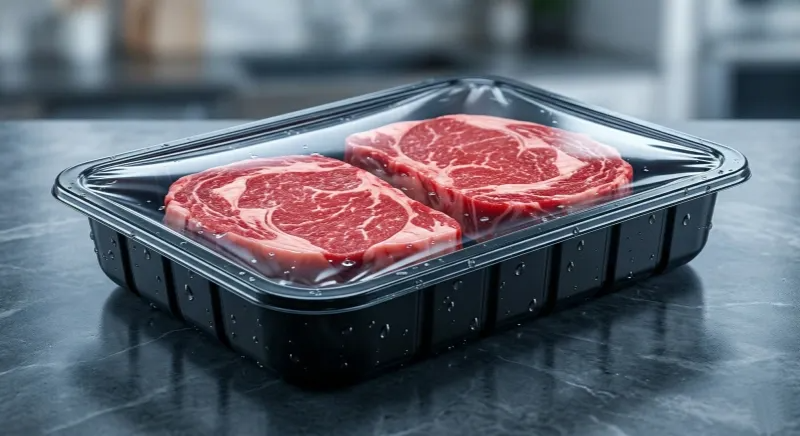
Les performances d’emballage barrière sont une caractéristique de l’emballage dans son ensemble, et non du film seul. Les plis, les rides, la contamination des soudures et les micro-perforations créés lors du palettisation constituent tous des voies de pénétration que n’aurait jamais révélées une simple éprouvette à plat. MAP Fanpak, le format en éventail de la série MAP, utilise un film EVOH à haute barrière laminé sur une base en papier ; la question pertinente n’est donc pas ce que le film réalise en laboratoire, mais comment l’emballage formé conserve ces performances après le remplissage, la fermeture et le transport. Tout produit contenant une culture vivante ou présentant une activité hydrique élevée se détériore également par d’autres mécanismes que la simple diffusion gazeuse ne saurait empêcher.
Adapter le format de l’emballage à la géométrie du produit
Dans la série MAP, les choix de format suivent le produit, et non l’inverse. Un emballage en éventail convient à certains produits de boulangerie, mais s’avère inadapté à d’autres, et cette différence apparaît dès le premier essai.
Étapes de volume et empreinte au sol dans la gamme MAP Fanpak
La série MAP est proposée en formats de 500, 650, 750 et 1000 ml, avec un autre format de 1000 ml doté d’un couvercle plus large de 194 × 142 mm. Les profondeurs varient de 40 mm pour le plus petit format à 75 mm pour le plus profond, et chaque format implique une commande minimale de 50 000 unités. Ces différences sont cruciales : une pâtisserie située sous le rebord risque de s’affaisser dans l’espace libre au-dessus, tandis qu’une pâtisserie en contact direct avec le film peut laisser des marques ou subir des déformations. Choisir le format le moins profond compatible avec le produit préserve généralement mieux l’apparence que d’opter pour un emballage plus grand et d’y ajouter des matériaux de calage.
Visibilité, étanchéité et matériau de la base
Le film transparent constitue la raison commerciale pour laquelle de nombreuses boulangeries choisissent ce format : le produit est lui-même la vitrine, et une fenêtre remplit la fonction de vente que ne peut assurer un carton imprimé. L’étanchéité est la condition technique essentielle. La série MAP prend en charge à la fois l’emballage sous vide et l’emballage sous atmosphère modifiée ; dans les deux cas, la zone de scellage doit rester exempte de miettes et de sucre. La base en papier est disponible en finition kraft, blanche ou bambou, ce qui modifie l’apparence extérieure sans altérer la logique de barrière. Les acheteurs doivent vérifier que l’impression et la finition résistent à un transport réfrigéré humide.
Valider un parcours plus long avant de s’engager sur un volume
Pour les acheteurs d’emballages boulangers utilisant la série MAP, un essai de parcours est un exercice de mesure, non une démonstration. Il doit être conçu de façon à ce qu’un échec identifie clairement la variable défaillante.
Concevoir l’expédition-test
Concevoir l’essai de la série MAP en suivant le véritable itinéraire de distribution des produits alimentaires, et non une simulation de celui-ci. Charger la même configuration de palettes, utiliser le même type de véhicule et le même nombre de transferts, et inclure au moins un scénario défavorable, tel qu’une étape retardée ou un véhicule incapable de maintenir la température. Conserver un lot témoin entreposé à la boulangerie afin que toute variation observée puisse être attribuée au transport plutôt qu’au temps écoulé. Enregistrer la ligne de remplissage, les réglages du scellage, le mélange de gaz et le délai entre le scellage et l’expédition, car ces quatre variables expliquent la majeure partie des différences entre deux expéditions censées être identiques.
Mesures à chaque point de contrôle
Décidez à l’avance ce qui sera mesuré, où et à quel moment un résultat sera considéré comme un échec pour le format de la série MAP soumis à l’essai. Les points de contrôle typiques sont l’expédition, l’arrivée au centre de distribution, l’arrivée en magasin et la fin de la période d’exposition convenue. À chacun de ces points, évaluez les mêmes attributs : l’intégrité du scellage, la déformation de l’emballage, la condensation visible, la texture de la croûte, la fermeté de la mie et toute odeur anormale. Notez-les selon une échelle simple plutôt que de les décrire, afin que deux personnes travaillant en deux postes différents produisent des relevés comparables. Un essai qui se termine par des opinions plutôt que par des mesures doit généralement être répété. 
FAQ
En quoi le sac MAP Fanpak diffère-t-il d’un sac de boulangerie standard ?
Un sac contrôle la poussière et la manipulation, tandis qu’un format barrière contrôle l’atmosphère. Dans la série MAP, le MAP Fanpak associe un film EVOH à haute barrière à une base en papier, ce qui permet de chasser l’air du conditionnement à l’aide d’un mélange gazeux ou de faire le vide, puis de maintenir cet état. Le film se sépare également de la base en papier afin de faciliter le recyclage. Pour une boulangerie, la différence réside dans le fait que la durée de conservation devient un résultat spécifié, et non plus une simple hypothèse.
Une trajectoire plus longue peut-elle être validée sans une série complète en production ?
Oui, à condition que l’essai utilise des conditionnements produits sur la ligne réelle et emprunte la trajectoire réelle. Un lot réduit couvrant deux ou trois expéditions suffit généralement à révéler les problèmes d’étanchéité ou de compression dans un format de la série MAP, car ces défaillances apparaissent tôt. Ce qui ne peut pas être raccourci, en revanche, est la période d’observation : le produit doit être évalué à la fin de la période d’exposition prévue. La confiance statistique augmente avec le volume, mais les premières défaillances ne nécessitent généralement pas cette précision.
Quelles informations une boulangerie doit-elle fournir en premier lieu à son fournisseur d’emballages ?
Commencez par le produit lui-même : poids, dimensions, activité de l’eau, teneur en matières grasses, type de farce et présence ou non d’une culture vivante. Ensuite, examinez le parcours logistique : durée, plage de températures, nombre de transferts et hauteur d’empilement. Enfin, considérez le cadre commercial, notamment la durée de conservation cible, les exigences en matière d’impression et le volume annuel, qui doit atteindre au moins 50 000 unités par taille de série MAP. Les fournisseurs qui reçoivent ces trois séries d’informations simultanément peuvent proposer un format adapté, plutôt que de tenter de deviner celui qui conviendrait.