


Dove la qualità della panetteria si perde tra il forno e lo scaffale
Un prodotto da forno esce dal forno al suo meglio e trascorre il resto della sua vita commerciale all'interno dell'imballaggio. Con l'allungarsi delle rotte di distribuzione, l'imballaggio per prodotti da forno deve mantenere un ambiente interno stabile attraverso un numero maggiore di punti di manipolazione, veicoli e ore a temperatura ambiente. La serie MAP è stata progettata per questa fase del percorso, quando la panetteria stessa non può più proteggere il prodotto.
Nella distribuzione alimentare, ciò che cambia con la distanza non è un singolo difetto, bensì l'interazione tra diversi fattori. L'umidità della mollica migra verso l'esterno, la crosta perde croccantezza, l'amido ricristallizza e i cartoni impilati trasferiscono carico sulle superfici morbide. Ogni problema ha una causa diversa, quindi una singola modifica raramente risolve tutti i problemi.
Questo tipo di imballaggio a barriera agisce sull’atmosfera, non sulla superficie. Sostituire l’aria intorno al prodotto con una miscela controllata di gas e mantenerla all’interno di una struttura sigillata rallenta l’ossidazione e la crescita microbica che riducono la durata utile. Questo rappresenta una proposta diversa dal semplice chiudere una busta.
La domanda che si pone l’acquirente è più ristretta rispetto alla tecnologia: se un formato della serie MAP si adatta alla geometria del prodotto, resiste al percorso di trasporto e può essere validato mediante misurazione. 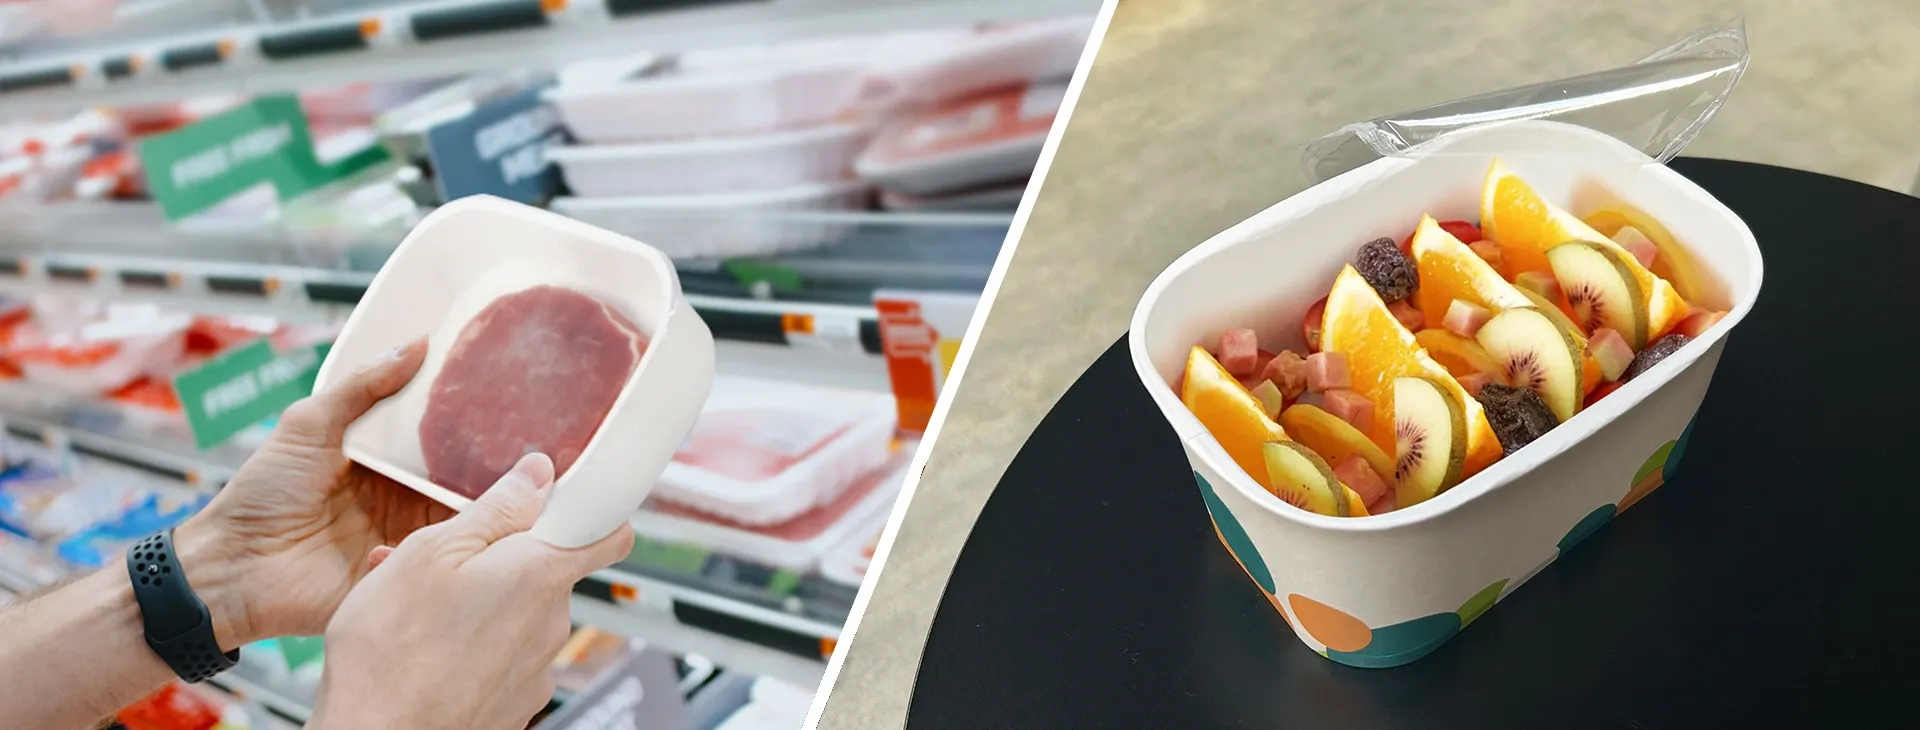
I due modi di guasto che percorsi più lunghi mettono in evidenza
La distanza rivela due problemi che un percorso breve nasconde. Uno è lento e di natura chimica, l’altro improvviso e di natura meccanica; solitamente vengono misurati da persone diverse, appartenenti a reparti diversi.
Migrazione dell’umidità tra mollica e crosta
Il pane tende all’equilibrio, spostando l’acqua dalla mollica umida verso la crosta più secca e verso l’aria circostante. In un imballaggio permeabile, la crosta assorbe tale acqua, perde la sua fragilità e diventa coriacea entro un giorno. In un imballaggio sigillato, la stessa acqua non ha dove andare, quindi si ridistribuisce nello spazio vuoto interno e può ammorbidire una superficie croccante. Nessuno dei due esiti è di per sé un difetto dell’imballaggio: è piuttosto una discordanza tra l’umidità del prodotto e la permeabilità del formato, ed è per questo che lo stesso imballaggio della serie MAP può funzionare bene con una ricetta e male con un’altra.
Schiacciamento e danni da carico nei pallet misti
La compressione è un difetto che si manifesta come reclamo piuttosto che come risultato di laboratorio. Impasti laminati morbidi, prodotti farciti con crema e decorazioni fragili si deformano sotto il peso degli strati sovrastanti, e i danni si accumulano in ogni punto di trasferimento anziché in uno solo. Il design del cartone, l’altezza dello stack e la rigidità dell’imballaggio primario contribuiscono tutti al problema. Un vassoio rigido poco profondo distribuisce il carico su tutta la sua base; un imballaggio flessibile più profondo lo concentra sul prodotto. Gli acquirenti che testano un imballaggio della serie MAP in un singolo caso, senza sovrapposizione e trasportato a mano, apprendono molto poco sul comportamento su un pallet misto.
Come un formato barriera modifica il compromesso
L’imballaggio barriera della serie MAP non rende un prodotto da forno stabile a temperatura ambiente. Estende semplicemente la durata controllando gli scambi attraverso la parete dell’imballaggio, e il vantaggio ottenuto è grande quanto il punto più debole di tale parete.
Composizione del gas e bilancio dell’ossigeno
L’ossigeno favorisce l’ossidazione dei grassi, lo sbiadimento del colore e la crescita di microrganismi aerobi responsabili del deterioramento. Un’atmosfera modificata riduce la quantità di ossigeno disponibile sulla superficie del prodotto, sostituendolo con azoto o anidride carbonica, a seconda delle esigenze specifiche del prodotto. L’ossigeno residuo all’interno dell’imballaggio, quello disciolto nel prodotto e quello che penetra attraverso il film contribuiscono tutti allo stesso bilancio complessivo. È per questo motivo che il semplice scorrimento di gas raramente garantisce il risultato atteso qualora l’imballaggio sia riempito in modo non compatto, lo spazio vuoto (headspace) sia eccessivo o la sigillatura sia incompleta. La miscela di gas è una specifica della serie MAP, non un parametro impostabile sulla macchina.
Dove la barriera raggiunge il suo limite
Le prestazioni di confezionamento a barriera sono una caratteristica dell’intero imballaggio, non del film. Pieghettature, grinze, contaminazione delle saldature e microfori generati durante l’imballaggio su pallet creano percorsi attraverso cui avviene la migrazione, che un campione piano non mostrerebbe mai. MAP Fanpak, il formato a ventaglio della serie MAP, utilizza un film ad alta barriera in EVOH laminato su supporto cartaceo; la domanda rilevante non è quindi quale prestazione raggiunge il film in laboratorio, bensì come un imballaggio formatosi conserva tale prestazione dopo riempimento, sigillatura e trasporto. Qualsiasi prodotto contenente colture vive o con elevata attività acquosa si deteriora anche in modi che il controllo dei gas non riesce a prevenire.
Adattare il formato dell’imballaggio alla geometria del prodotto
Nella serie MAP, le scelte relative al formato seguono il prodotto, e non viceversa. Un imballaggio a ventaglio si adatta a taluni prodotti da forno, ma ne penalizza altri: la differenza emerge già nel primo test.
Gradazioni di volume e ingombro nella gamma MAP Fanpak
La serie MAP è disponibile nei formati da 500, 650, 750 e 1000 ml; un ulteriore formato da 1000 ml presenta un coperchio più ampio, di 194 × 142 mm. Le profondità vanno da 40 mm per il formato più piccolo a 75 mm per quello più profondo; ogni formato prevede un ordine minimo di 50.000 unità. Questi dettagli sono fondamentali: un prodotto da forno posizionato al di sotto del bordo tende a cedere nello spazio vuoto sovrastante, mentre un prodotto che tocca il film rischia di lasciare segni o subire schiacciamenti. Scegliere il formato più basso che consenta di contenere interamente il prodotto garantisce in genere una migliore resa estetica rispetto all’uso di un imballo più grande con l’aggiunta di materiale di riempimento.
Visibilità, sigillatura e materiale di base
Il film trasparente è il motivo commerciale per cui molte panetterie scelgono questo formato: il prodotto è la vetrina, e una finestra svolge la funzione di vendita che un cartone stampato non può assolvere. La sigillatura è la condizione tecnica fondamentale. La serie MAP supporta sia il confezionamento sottovuoto sia quello in atmosfera modificata; in entrambi i casi, l’area di sigillatura deve rimanere priva di briciole e zucchero. La base in carta è disponibile nelle finiture kraft, bianca e bamboo, che ne modificano l’aspetto esteriore senza alterare la logica di barriera. Gli acquirenti devono verificare che la stampa e la finitura resistano a un veicolo refrigerato umido.
Convalidare un percorso più lungo prima di impegnare volumi
Per gli acquirenti di imballaggi per panetteria che utilizzano la serie MAP, una prova su percorso è un esercizio di misurazione, non una dimostrazione. Deve essere progettata in modo tale che un eventuale fallimento indichi esattamente quale variabile ha generato il problema.
Progettare la spedizione sperimentale
Costruire la prova della serie MAP attorno al vero percorso di distribuzione degli alimenti, non su una sua simulazione. Caricare la stessa configurazione di pallet, utilizzare lo stesso tipo di veicolo e lo stesso numero di trasferimenti, e includere almeno un caso critico, ad esempio una tratta ritardata o un veicolo incapace di mantenere la temperatura. Conservare un campione di controllo presso il forno, in modo che ogni variazione possa essere attribuita al trasporto e non al tempo. Registrare la linea di riempimento, le impostazioni del sigillo, la miscela di gas e l’intervallo di tempo tra la chiusura ermetica e la spedizione, poiché queste quattro variabili spiegano la maggior parte delle differenze tra due spedizioni destinate a essere identiche.
Rilevamenti in ciascun punto di controllo
Decidere in anticipo cosa verrà misurato, dove e in quale momento un risultato verrà considerato un fallimento per il formato della serie MAP sottoposto a prova. I punti di controllo tipici sono la spedizione, l’arrivo al centro distributivo, l’arrivo al punto vendita e la fine del periodo concordato di esposizione. In ciascuno di essi, valutare gli stessi attributi: integrità del sigillo, deformazione dell’imballaggio, condensa visibile, consistenza della crosta, compattezza della mollica ed eventuali odori anomali. Assegnare un punteggio su una semplice scala anziché descrivere le osservazioni, in modo che due persone operanti in turni diversi producano registrazioni confrontabili. Una prova che si conclude con opinioni invece che con rilevazioni quantitative deve di solito essere ripetuta. 
FAQ
In che modo MAP Fanpak differisce da una busta per panetteria standard?
Una busta controlla la polvere e la manipolazione, mentre un formato barriera controlla l’atmosfera. Nella serie MAP, il MAP Fanpak accoppia una pellicola EVOH ad alta barriera con una base di carta, in modo che l’imballaggio possa essere sottoposto a un mix gassoso o a vuoto e quindi mantenere tale condizione. La pellicola si separa inoltre dalla base di carta per favorire il riciclo. Per una panetteria, la differenza sta nel fatto che la durata di conservazione diventa un risultato specificato, anziché un’ipotesi.
È possibile convalidare un percorso più lungo senza eseguire un intero ciclo produttivo?
Sì, purché la prova utilizzi confezioni prodotte sulla linea reale e segua il percorso reale. Un lotto ridotto distribuito su due o tre spedizioni è generalmente sufficiente a rivelare problemi di sigillatura e compressione in un formato della serie MAP, poiché tali guasti si manifestano precocemente. Ciò che non può essere abbreviato è la finestra di osservazione: il prodotto deve essere valutato alla fine del periodo di esposizione per il quale è stato progettato. L’affidabilità statistica aumenta con il volume, ma i primi guasti raramente ne richiedono l’applicazione.
Quali informazioni una panetteria dovrebbe fornire al proprio fornitore di imballaggi in prima istanza?
Iniziare dal prodotto stesso: peso, dimensioni, attività acquosa, contenuto di grassi, tipo di farcitura e presenza di colture vive. Quindi la catena logistica: durata, intervallo di temperatura, numero di trasferimenti e altezza degli stack. Infine il contesto commerciale, compresa la durata di conservazione prevista, i requisiti di stampa e il volume annuale rispetto al minimo di 50.000 unità per ciascuna dimensione della serie MAP. I fornitori che ricevono tutti e tre i set contemporaneamente possono consigliare un formato anziché formulare ipotesi.